ZENITH Maschinenfabrik GmbH
AAC बोर्ड निर्माण कार्यशाला
  • AAC बोर्ड निर्माण कार्यशालाAAC बोर्ड निर्माण कार्यशाला

AAC बोर्ड निर्माण कार्यशाला

तपाईको AAC बोर्ड निर्माण कार्यशालाको लागि उच्च-गुणस्तर, टिकाउ उपकरण खोज्दै हुनुहुन्छ? ZENITH सँग साझेदार! हामी एक कारखाना हौं जसले 20,000 देखि 300,000 घन मिटरको वार्षिक क्षमताको साथ सम्पूर्ण AAC बोर्ड उत्पादन प्रक्रिया ह्यान्डल गर्न सक्षम पूर्ण रूपमा सुसज्जित मेसिनहरू प्रदान गर्दछ। पारस्परिक लाभकारी सहयोग सुरु गर्न हामीलाई सम्पर्क गर्नुहोस्।

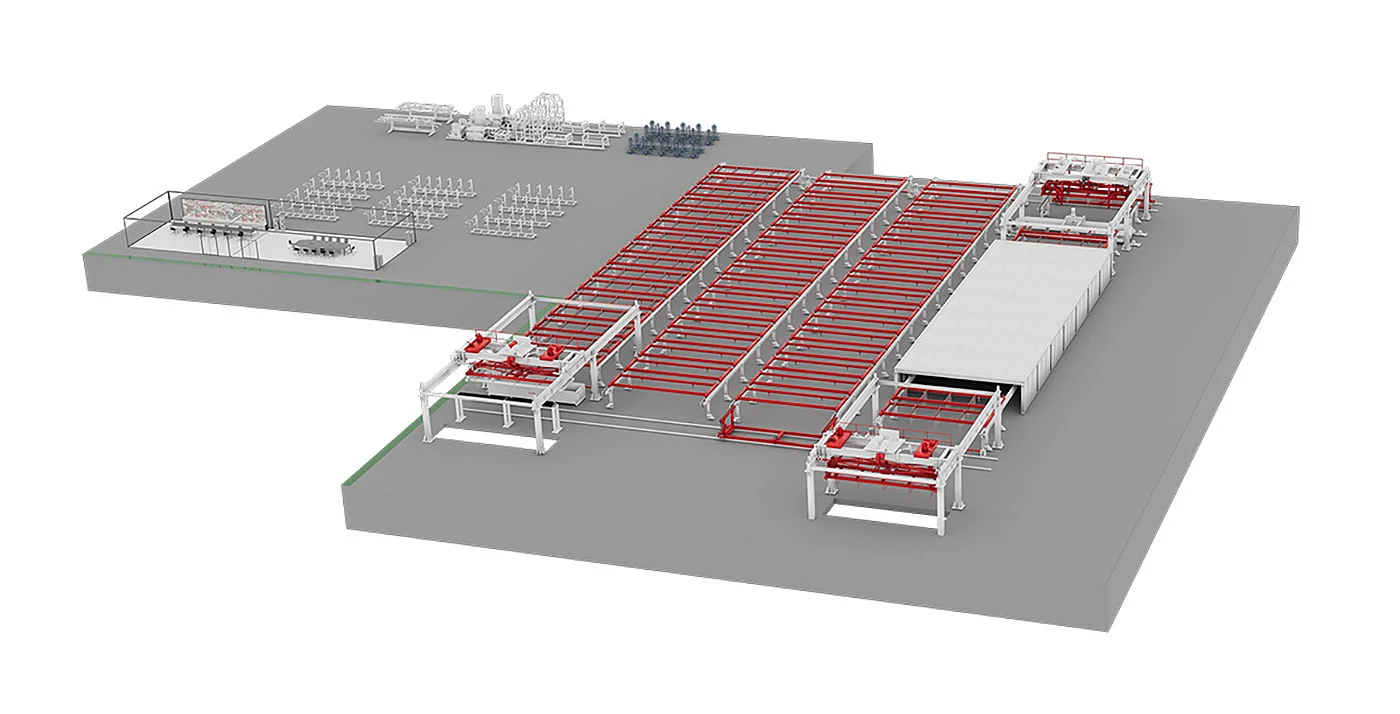
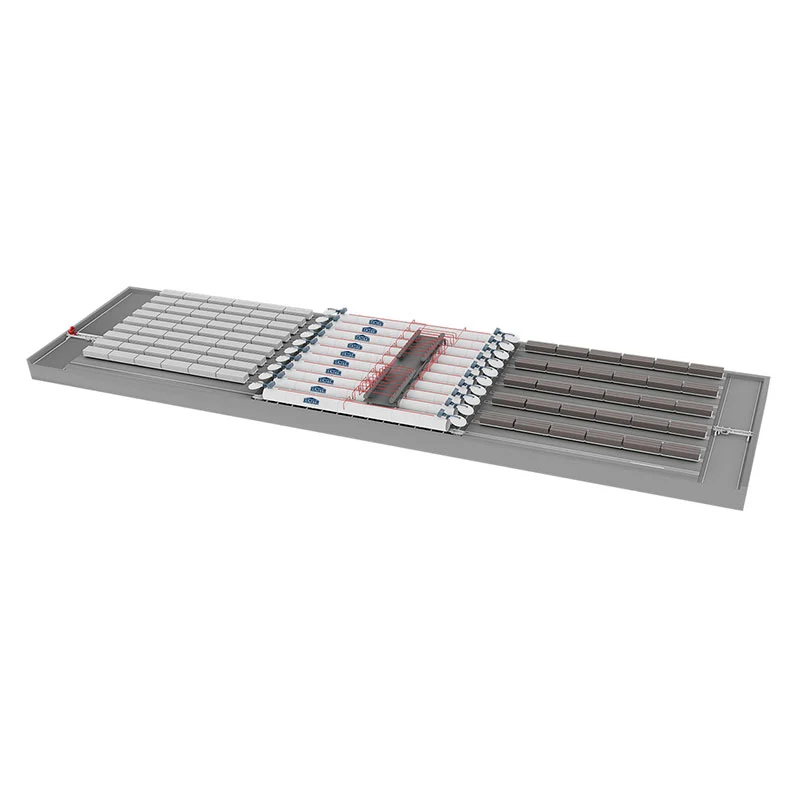
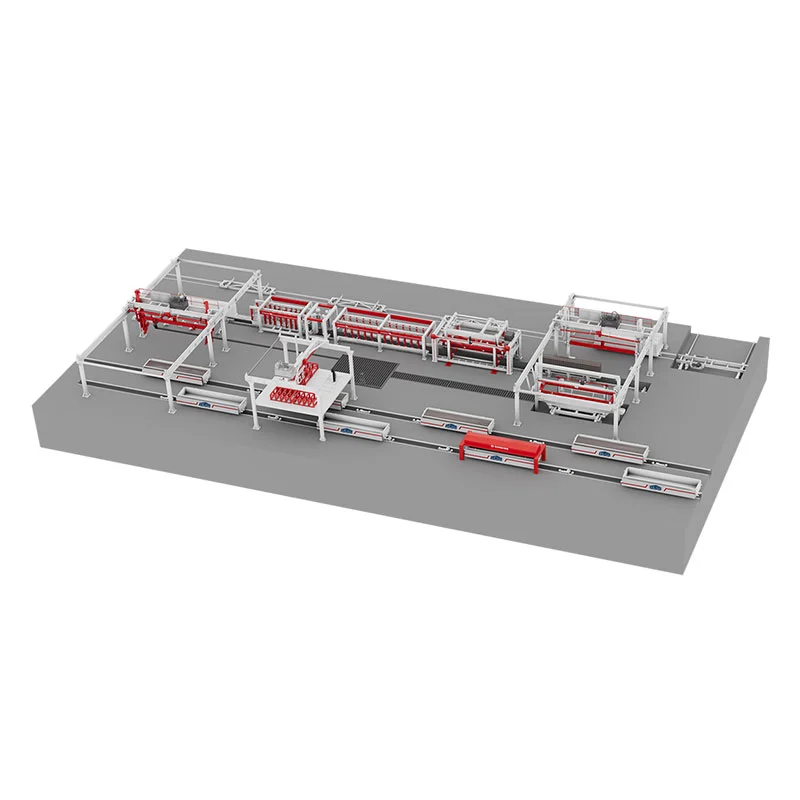
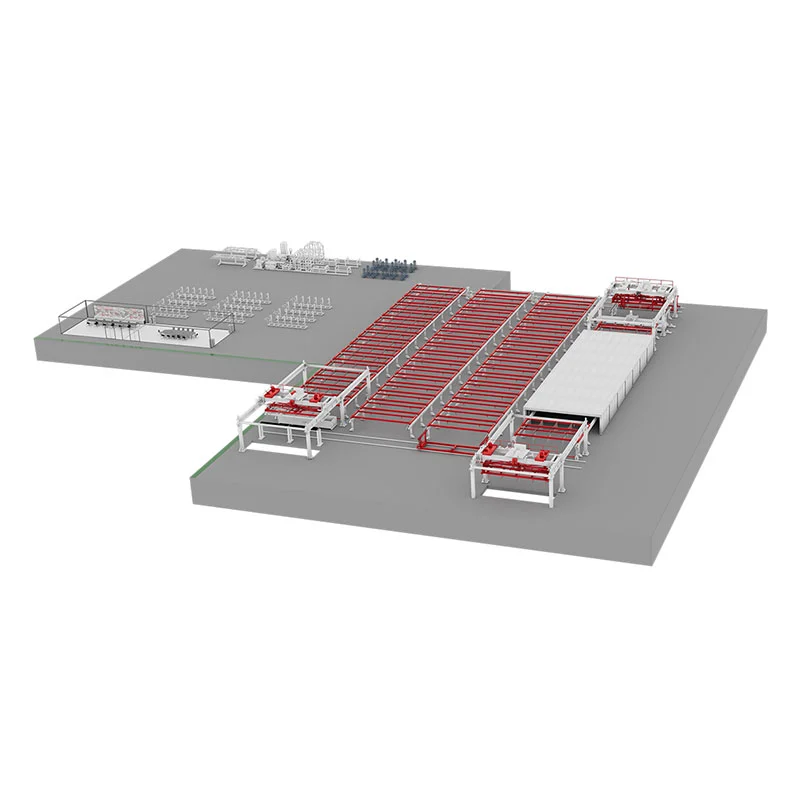
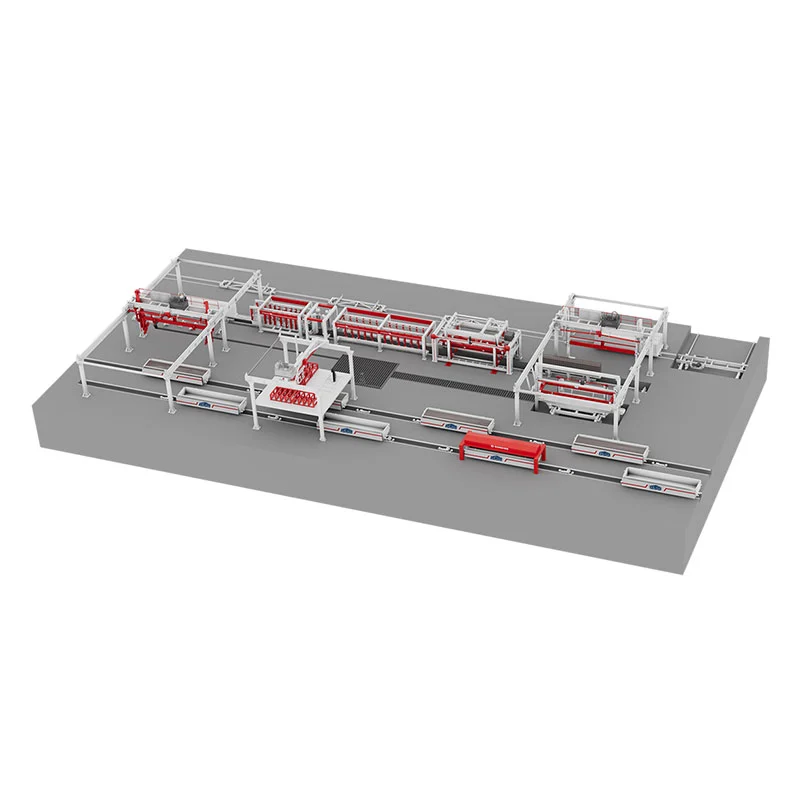
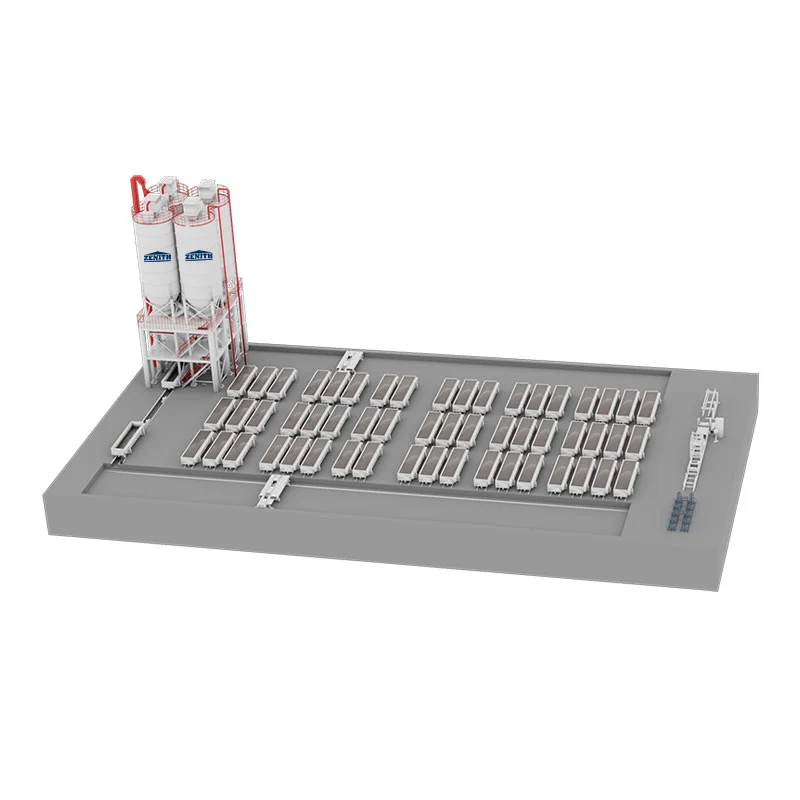
हाम्रो उन्नत AAC बोर्ड निर्माण कार्यशालाले वातित कंक्रीट (AAC) बोर्डहरूको अत्यधिक स्वचालित, यान्त्रिक उत्पादनलाई सक्षम बनाउँछ। ब्याचिङ, फोमिङ, कटिङ र अटोक्लेभिङ जस्ता प्रक्रियाहरूमार्फत, कार्यशालाले फ्लाई ऐश, सिलिका बालुवा र स्लागलाई छिद्रपूर्ण AAC कंक्रीटमा प्रशोधन गर्न सक्छ जुन हल्का तौल भए तापनि उत्कृष्ट थर्मल र ध्वनि इन्सुलेशन प्रदान गर्दछ। हाम्रो उपकरणहरू प्रशोधनका लागि पूर्ण रूपमा कन्फिगर गरिएको छ, विशेष गरी काट्ने र अटोक्लेभिङ चरणहरूमा, एउटा चरणले उत्पादनको सटीकता निर्धारण गर्दछ, र अर्को समाप्त उत्पादनको गुणस्तरको लागि मुख्य प्रक्रिया हो।

उत्पादन प्रक्रिया अवलोकन

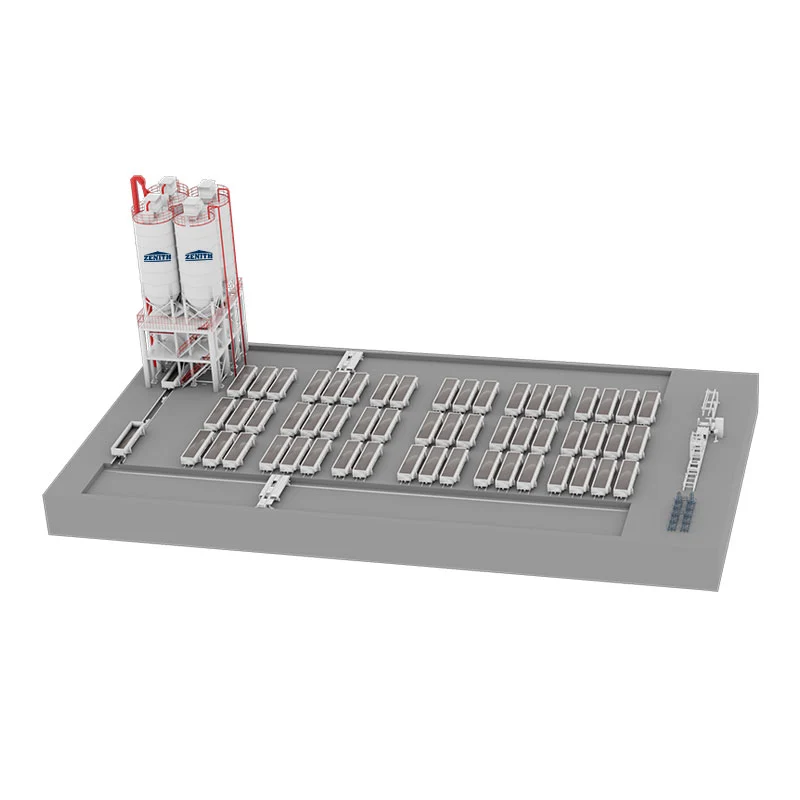
1. एरेटेड कंक्रीट ब्लक कच्चा पदार्थ भण्डारण र आपूर्ति: कच्चा माल ट्रक द्वारा कारखानामा ढुवानी गरिन्छ। फ्लाई खरानी (वा बालुवा, ढुङ्गाको धुलो) कच्चा मालको आँगनमा केन्द्रमा अवस्थित हुन्छ र आवश्यक पर्दा हपरहरूमा लोड गरिन्छ। झोला वा बल्क सिमेन्ट सिमेन्ट साइलोमा भण्डार गरिन्छ र आवश्यक पर्दा हपरहरूमा लोड गरिन्छ। केमिकल र आल्मुनियम पाउडर अलग अलग रासायनिक र एल्युमिनियम पाउडर साइलो मा भण्डारण गरिन्छ र आवश्यक पर्दा उत्पादन कार्यशालामा अलग-अलग ढुवानी गरिन्छ।

2. एरेटेड कंक्रीट ब्लक कच्चा पदार्थ प्रशोधन: फ्लाई ऐश (वा बालुवा, ढुङ्गाको पाउडर) लाई इलेक्ट्रोम्याग्नेटिक भाइब्रेटिंग फिडर र बेल्ट कन्भेयर मार्फत बल मिलमा खुवाइन्छ। मसिनो भुइँमा रहेको फ्लाई खरानी (वा बालुवा, ढुङ्गाको धुलो) त्यसपछि भण्डारणको लागि स्लरी ट्याङ्कीहरूमा पम्प गरिन्छ।

3. एरेटेड ब्लक ब्याचिङ, मिक्सिङ, र कास्टिङ: चूना र सिमेन्ट पाउडर ब्याचिङ साइलो मुनि एक स्क्रू कन्वेयर द्वारा पठाइन्छ। सामग्रीहरू क्रमशः संचयी तौलका लागि स्वचालित तौल स्केलमा खुवाइन्छ। स्केल मुनि एक स्क्रू कन्वेयरले समान रूपमा कास्टिङ मिक्सरमा सामग्री थप्छ।

4. वातित ब्लकहरूको प्रारम्भिक क्युरिङ र काटन: कास्टिङ पछि, मोल्डलाई ग्यास उत्पादन र प्रारम्भिक कन्डेन्सेसनको लागि कन्वेयर चेनद्वारा प्रारम्भिक क्युरिङ चेम्बरमा धकेलिन्छ। कोठाको तापक्रम 50-70 ℃ छ, र प्रारम्भिक उपचार समय 1.5-2 घण्टा हो (यो प्रक्रिया अनुकूल भौगोलिक अवस्थाहरूमा निर्भर गर्न सकिन्छ)। प्रारम्भिक उपचार पछि, नकारात्मक दबाब होइस्टले मोल्ड फ्रेम र बिलेटलाई पहिले नै राखिएको तल्लो प्लेटको साथ काट्ने टेबलमा सँगै लिन्छ। मोल्ड फ्रेम हटाइयो। काट्ने मेसिनले त्यसपछि अनुप्रस्थ र अनुदैर्ध्य कटौती गर्दछ र बिलेटको रोटी जस्तो छेउ मिलाउँछ। मोल्ड फ्रेम म्यानुअल सफाई र degreasing को लागि मोल्ड ट्राफिक वाहन मा फिर्ता फहराईन्छ, र त्यसपछि अर्को कास्टिङ को लागि विधानसभा को लागी मोल्ड कार मा फहराइन्छ। तलको प्लेट सहित काटिएका बिलेटहरू ओभरहेड क्रेनद्वारा कारमा फहराइन्छ र प्रत्येक तहको बीचमा चारवटा सपोर्टहरू सहित दुई तहमा स्ट्याक गरिन्छ। धेरै कार कारहरू सँगै समूहबद्ध छन्।

AAC Board Manufacturing Workshop

सोधपुछ पठाउनुहोस्
सम्पर्क जानकारी
ग्राहक निकटता हाम्रो बलियो मध्ये एक हो। जब तपाइँ हामीलाई आवश्यक छ, तपाइँ हामी मा भरोसा गर्न सक्नुहुन्छ। हामी तपाईका लागि विश्वव्यापी रूपमा उपलब्ध हुन र महत्त्वपूर्ण हुँदा जतिसक्दो चाँडो प्रतिक्रिया दिन सक्षम हुन हामी सक्दो गर्छौं।
ZENITH Maschinenfabrik GmbH
Zenith-Straße 1
D-57290 Neunkirchen

सम्पर्क फारम पठाएर, तपाइँ सहमत हुनुहुन्छ कि तपाइँको डेटा तपाइँको अनुरोध को प्रक्रिया गर्न को लागी प्रयोग गर्न सकिन्छ (थप जानकारी र रद्द सूचनाहरु डाटा सुरक्षा घोषणा मा पाउन सकिन्छ)।

X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति
अस्वीकार गर्नुहोस्स्वीकार गर्नुहोस्