ZENITH Maschinenfabrik GmbH
AAC ब्लक मेसिनहरू
  • AAC ब्लक मेसिनहरूAAC ब्लक मेसिनहरू

AAC ब्लक मेसिनहरू

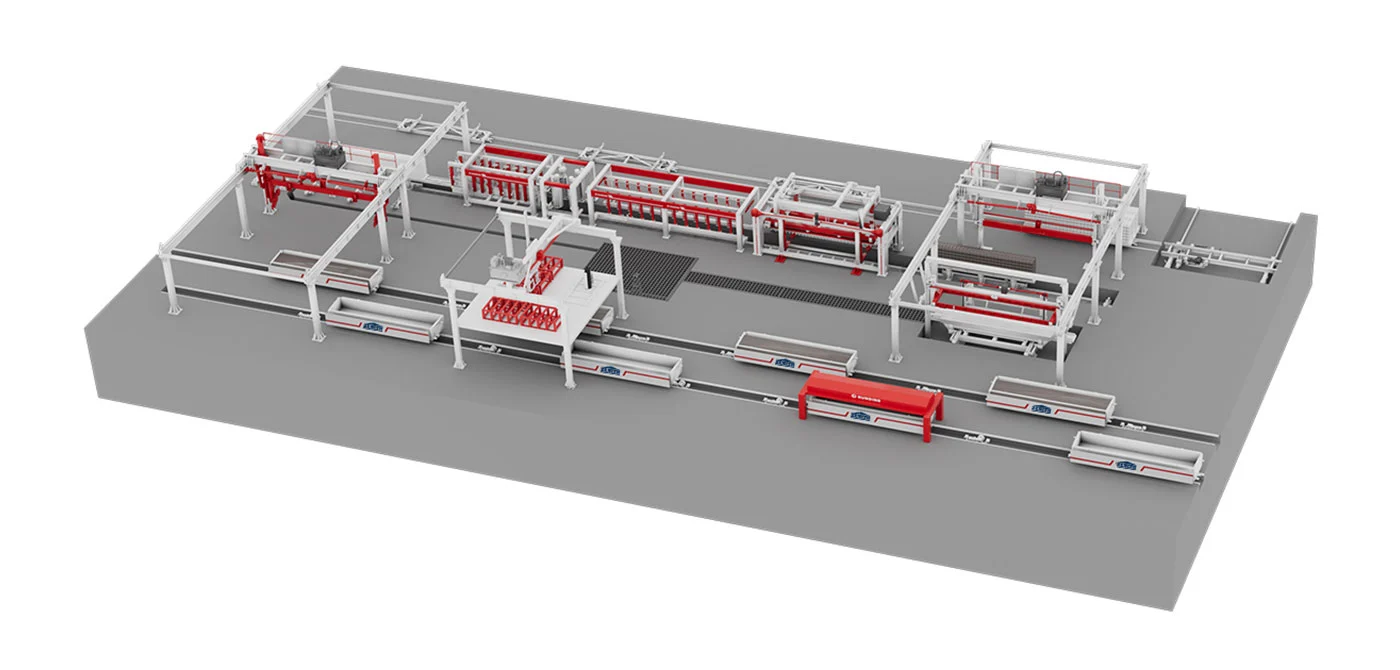
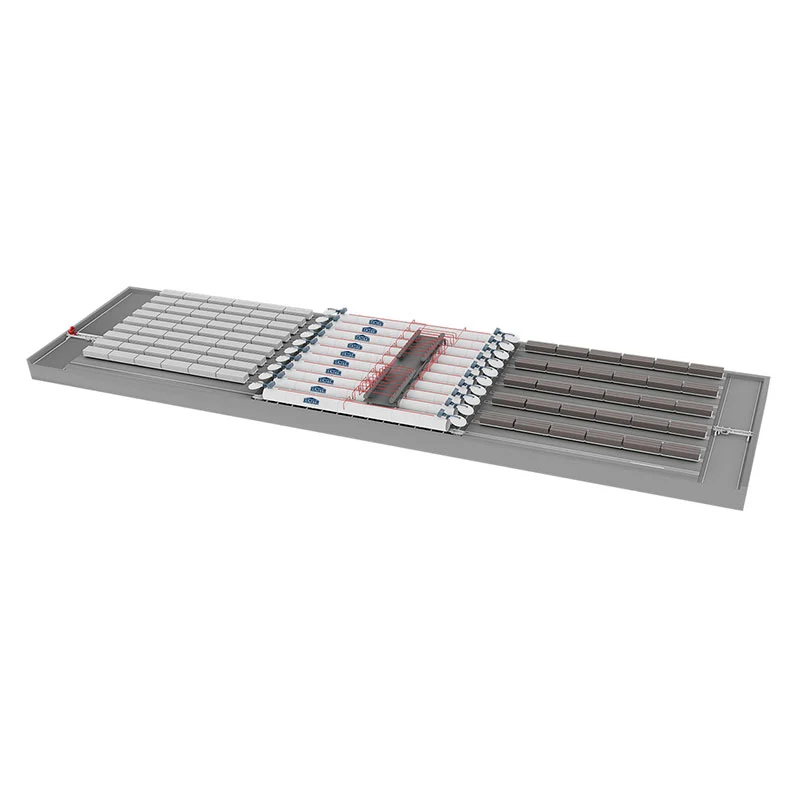
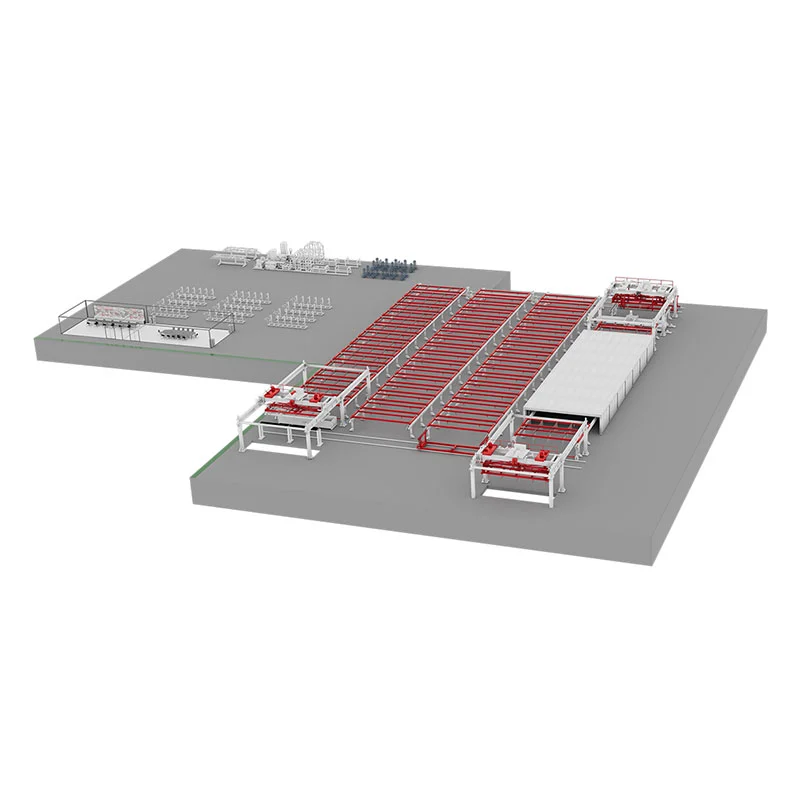
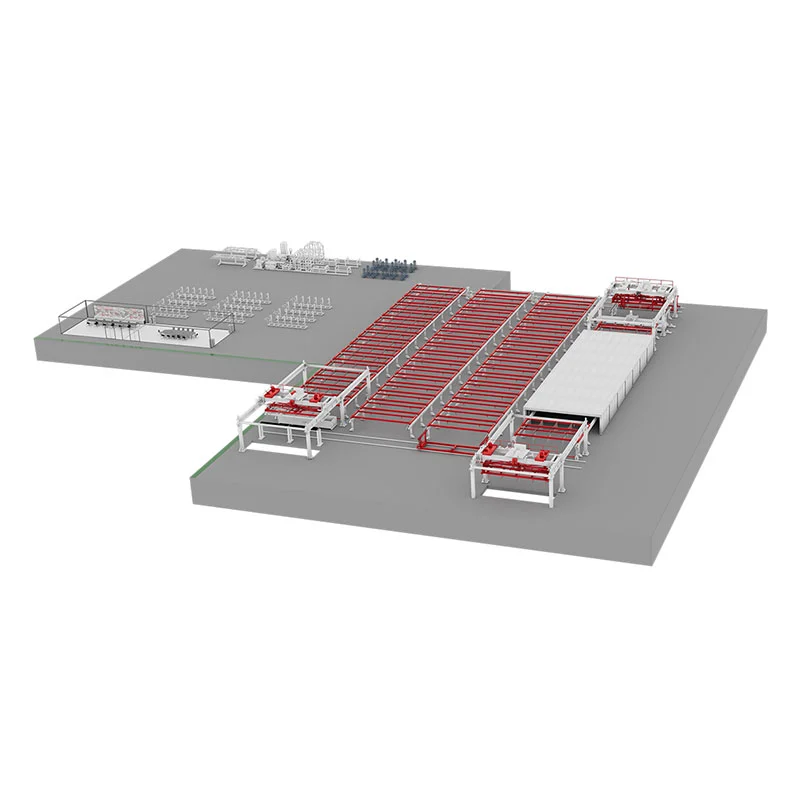
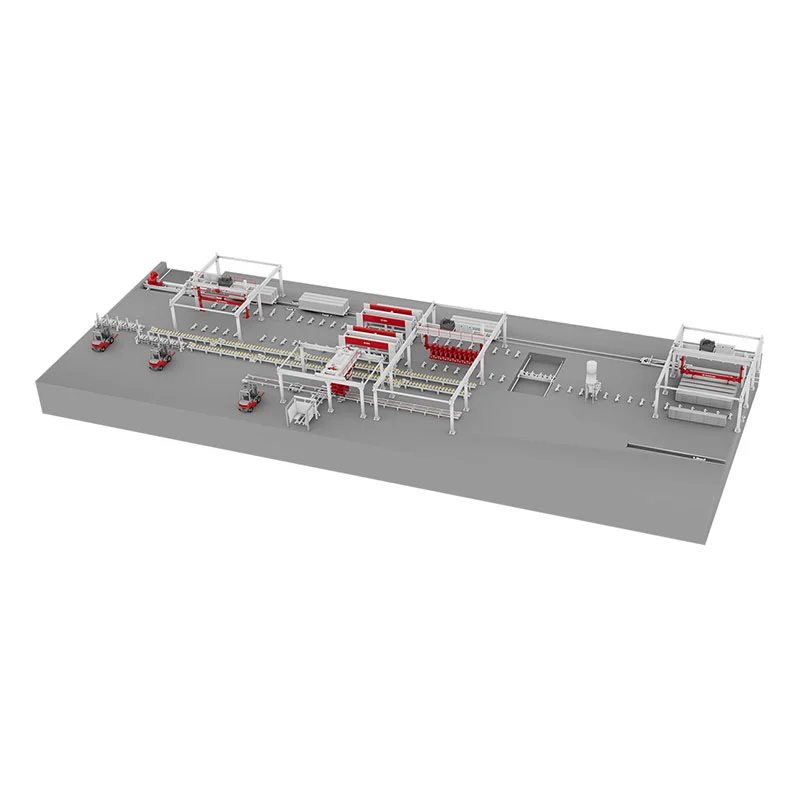
AAC ब्लक मेसिनहरू वातित कंक्रीट ब्लकहरू उत्पादन गर्नका लागि विशेष उपकरणहरू हुन्, र ZENITH यी मेसिनहरूको तपाईंको आपूर्तिकर्ता हुन सक्छ। फ्लाई ऐश (पिसेपछि), चूना, सिमेन्ट र जिप्समलाई कच्चा पदार्थको रूपमा प्रयोग गरेर, तिनीहरूले कच्चा माल पीसने, ब्याचिङ र मिक्सिङ, मोल्ड कास्टिङ, स्ट्याटिक अक्सिजन फोमिङ, ब्लक कटिङ, र अटोक्लेभिङ जस्ता प्रक्रियाहरू मार्फत छिद्रपूर्ण, हल्का वजनका ब्लकहरू उत्पादन गर्छन्।

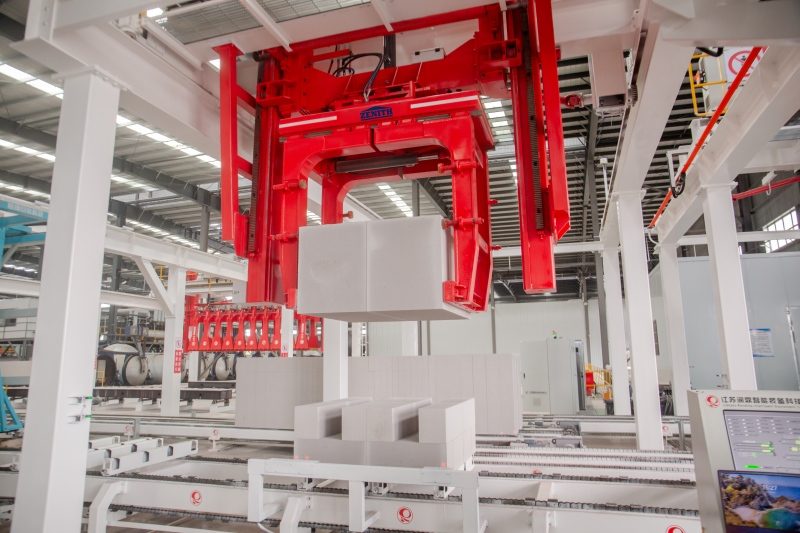
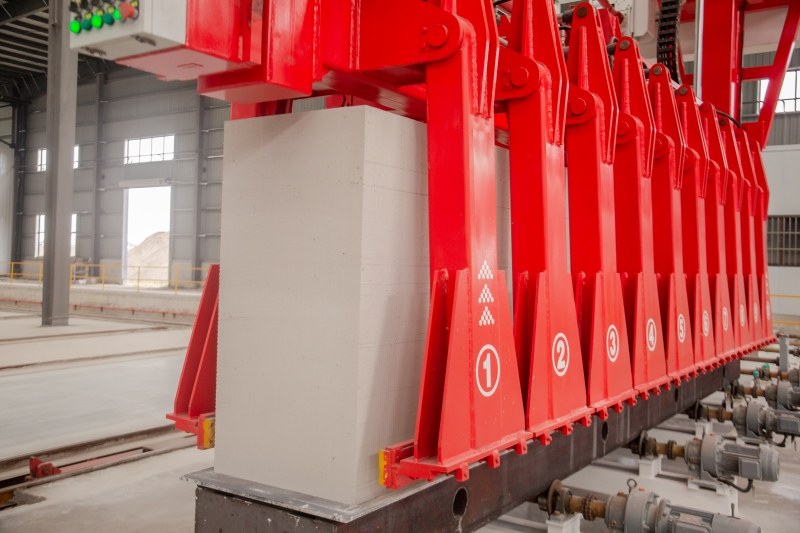
AAC ब्लक मेसिनहरूले ब्याचिङ प्रणाली, कास्टिङ मेसिन, काट्ने मेसिन र अटोक्लेभका मुख्य भागहरू समावेश गर्दछ। एक मिलिमिटर सम्मको काट्ने परिशुद्धताको साथ, एक टिल्टिङ होइस्ट डिमोल्डिङ र ब्लक स्थानान्तरणको लागि प्रयोग गरिन्छ। उत्पादन लाइनले निर्माण फोहोर कंक्रीट र कोइला ग्यान्गु जस्ता औद्योगिक फोहोरहरू प्रशोधन गर्न सक्छ, क्रसिङ, स्क्रिनिङ, मोल्ड बक्स भाइब्रेसन कम्प्याक्सन, र अटोक्लेभिङ मार्फत स्रोतको उपयोग हासिल गर्न सक्छ। काट्ने फोहोरलाई पानीमा मिसाएपछि पुन: प्रयोग गरिन्छ, र अटोक्लेभ गरिएको फोहोरलाई कुचलेर पुन: प्रयोग गरिन्छ। वार्षिक उत्पादन क्षमता 50,000-300,000 घन मिटर छ।

प्रशोधन र उपकरण मर्मत

कच्चा पदार्थ प्रशोधन चरण

1. कच्चा माल गुणस्तर नियन्त्रण

लाइम: प्रभावकारी क्याल्सियम अक्साइड सामग्री ≥65%, पाचन तापमान > 65℃, पाचन समय 10-30 मिनेट (कम जलेको वा धेरै जलेको चूनाबाट बच्न)।

फ्लाई एश: फाइननेस ०.०८ मिमी स्क्वायर-होल सिभ (स्क्रिन अवशेष ≤२०%), इग्निशनमा नोक्सान <8% बाट पास हुनुपर्छ।

औद्योगिक फोहोर (कोइला ग्यान्गु/निर्माण फोहोर): क्रसिङ पछि, कण आकार ≤10mm, सुई जस्तै र फ्लेकी कण सामग्री ≤15%।

2. पूर्व-उपचार उपकरण सञ्चालन

क्रसर: धातुको अशुद्धता भित्र पस्नबाट जोगाउन नियमित रूपमा जबडा प्लेटको पहिरन (जस्तै, PE250×400 प्रकार, स्पिन्डल गति 310r/min) जाँच गर्नुहोस्।

बल मिल: सामग्री, बल, र पानी अनुपात (१:१.५:०.४) नियन्त्रण गर्नुहोस्, प्रत्येक शिफ्टमा स्क्रिन सफा गर्नुहोस्।

मेसिन काट्ने र मर्मतसम्भारका लागि प्रमुख नियन्त्रणहरू

1. बिलेट काट्ने विशिष्टताहरू

काट्ने शक्ति: बिलेट कम्प्रेसिभ बल काट्नु अघि ०.०५-०.०७MPa पुग्नै पर्छ (औँलाले हल्का थिच्दा कुनै इन्डेन्टेसन हुँदैन)।

काट्ने मेसिनको मर्मत: तारको तनाव दैनिक जाँच गर्नुहोस् (न्यूमेटिक टेन्सनिङ प्रेशर ०.४-०.६MPa), पहिरिएका तारहरू तुरुन्तै बदल्नुहोस्।

२. अटोक्लेभिङ व्यवस्थापन

दबाव वृद्धि/घट्ने दर: ≤0.05MPa/min (ब्लक क्र्याकिंग रोक्न)।

उपचार प्यारामिटरहरू: 6-8 घण्टाको लागि 1.2-1.5MPa को स्थिर दबाब राख्नुहोस्, तापमान 180-200℃।

अटोक्लेभ ढोका सील: अटोक्लेभमा प्रत्येक प्रवेश गर्नु अघि रबर सील रिंग जाँच गर्नुहोस् र आवधिक रूपमा उच्च-तापमान ग्रीस लगाउनुहोस्।

AAC Block Machines

सोधपुछ पठाउनुहोस्
सम्पर्क जानकारी
ग्राहक निकटता हाम्रो बलियो मध्ये एक हो। जब तपाइँ हामीलाई आवश्यक छ, तपाइँ हामी मा भरोसा गर्न सक्नुहुन्छ। हामी तपाईका लागि विश्वव्यापी रूपमा उपलब्ध हुन र महत्त्वपूर्ण हुँदा जतिसक्दो चाँडो प्रतिक्रिया दिन सक्षम हुन हामी सक्दो गर्छौं।
ZENITH Maschinenfabrik GmbH
Zenith-Straße 1
D-57290 Neunkirchen

सम्पर्क फारम पठाएर, तपाइँ सहमत हुनुहुन्छ कि तपाइँको डेटा तपाइँको अनुरोध को प्रक्रिया गर्न को लागी प्रयोग गर्न सकिन्छ (थप जानकारी र रद्द सूचनाहरु डाटा सुरक्षा घोषणा मा पाउन सकिन्छ)।

X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति
अस्वीकार गर्नुहोस्स्वीकार गर्नुहोस्